一、改造背景与目标
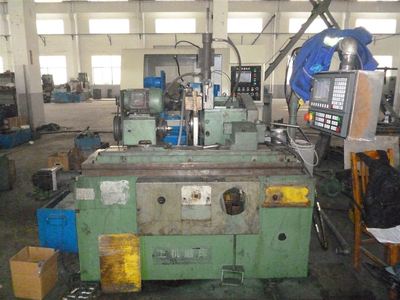
M1320外圆磨床作为经典通用磨削设备,在长期使用后普遍存在导轨磨损、砂轮架刚度下降、进给精度衰减等问题,难以满足现代精密零件对圆度、圆柱度及表面粗糙度的严苛要求。本次高精度改造旨在通过关键部件升级与系统级维护,恢复并提升机床的几何精度和加工稳定性,使磨削圆度≤1.5μm、表面粗糙度Ra≤0.32μm,同时延长设备使用寿命。
二、高精度改造关键技术
1. 主轴系统升级
- 更换高刚性动静压主轴单元,径向刚度提升至300N/μm以上;
- 采用精密角接触轴承组(P4级)并实施预紧力优化,控制主轴径向跳动≤1μm;
- 配置恒温冷却系统,抑制热变形对加工精度的影响。
2. 导轨与进给机构改造
- 将原滑动导轨改造成贴塑导轨或直线滚动导轨,降低爬行现象,定位精度达±2μm;
- 横向进给采用交流伺服电机驱动精密滚珠丝杠(C3级),重复定位精度≤1μm;
- 增加光栅尺全闭环反馈,实时补偿机械误差。
3. 砂轮架与头架优化
- 砂轮架进行有限元分析优化筋板布局,提高动态刚度;
- 头架采用变频调速电机,实现10~1000r/min无级调速,回转精度≤1.5μm;
- 配置自动平衡装置,降低砂轮不平衡量引起的振动。
4. 数控系统与软件升级
- 搭载高性能数控系统,支持磨削循环自动编程与误差补偿功能;
- 增加在线测量装置,实现加工尺寸实时监控与闭环控制;
- 改造电气柜,优化抗干扰布线,提升系统可靠性。
三、机械设备维护配套措施
1. 日常维护规范
- 每班次清洁导轨、丝杠并检查润滑油位,确保润滑充分;
- 每周检查砂轮平衡状态及防护装置完整性;
- 每月检测主轴温升与振动值,记录趋势数据。
2. 定期精度校验
- 每季度用激光干涉仪检测定位精度与重复定位精度,超差时进行螺距补偿;
- 每半年检查床身水平及导轨直线度,必要时调整垫铁;
- 每年进行一次全面几何精度检验,包括主轴的径向跳动、端面跳动及工作台移动平行度。
3. 关键部件寿命管理
- 建立砂轮主轴轴承、滚珠丝杠、导轨滑块等关键件的运行台账,按累计工作时间或加工件数制定更换计划;
- 对润滑油定期取样检测,按污染度更换过滤元件;
- 电气元件每两年进行绝缘测试与紧固检查。
4. 故障预警与诊断
- 加装振动传感器与温度传感器,实时监测主轴与砂轮架状态;
- 利用数控系统自诊断功能记录报警信息,建立故障知识库,缩短排障时间;
- 推行预测性维护,根据数据趋势提前干预,避免突发停机。
四、改造效果与维护建议
改造后机床经检测,圆度误差由原3μm降至1.2μm,表面粗糙度Ra由0.63μm改善至0.25μm,加工一致性显著提高。建议企业将改造后的M1320纳入精密设备管理范畴,严格执行润滑、点检、精度校验三位一体的维护体系,并定期对操作人员进行培训,确保改造效益长期发挥。高精度改造与系统性维护相结合,是老旧磨床实现价值再造的有效路径,可为同类设备升级提供参考。